Durchschnittliche Lieferzeit für das fertige Teil
Zulässiges Werkstückvolumen
Kompatible Werkstoffe und Legierungen
Erreichte maximale Oberflächenhärte
Komplexe Werkstoffe und Anwendungen
Maschinen der neuesten Generation – ganz ohne Investitionen Ihrerseits
Das fertige Teil wird gebrauchsfertig geliefert, ohne dass bei Ihnen weitere Schritte erforderlich sind
Antwortfrist bezüglich der Machbarkeit
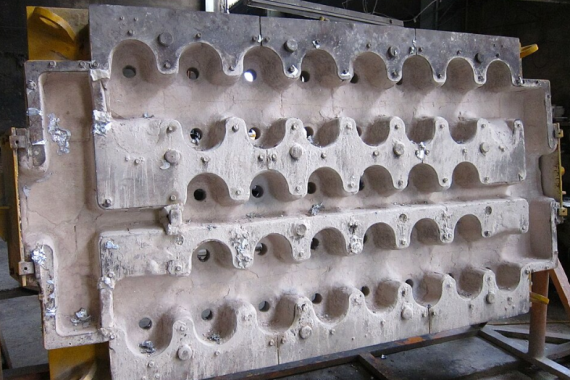
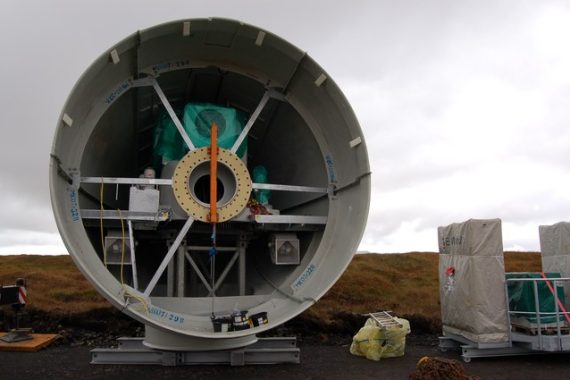
Einzelteile oder Vorserien mit hoher mechanischer Festigkeit. Komplexe Formen aus mehreren Werkstoffen, die mit herkömmlichen Verfahren nicht herstellbar sind.
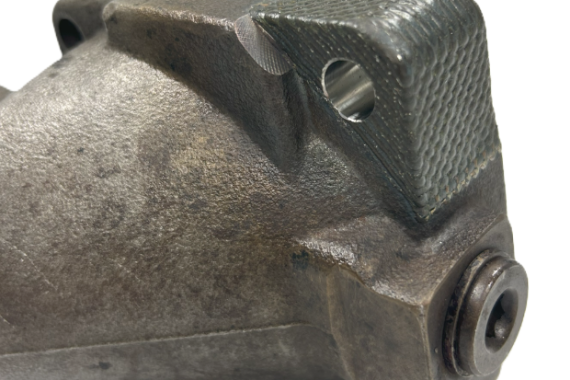
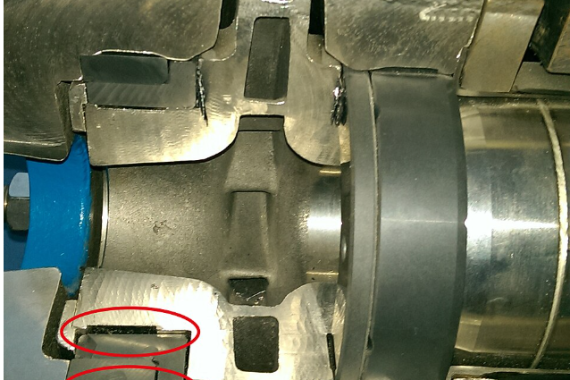
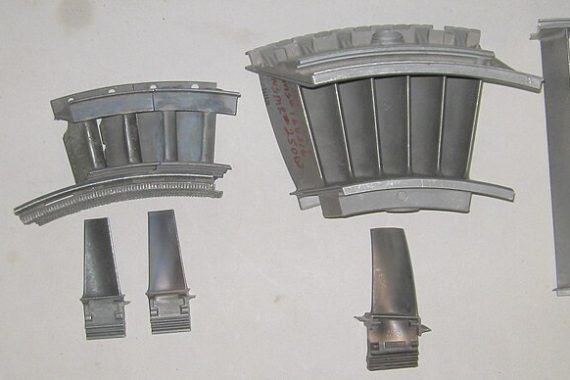
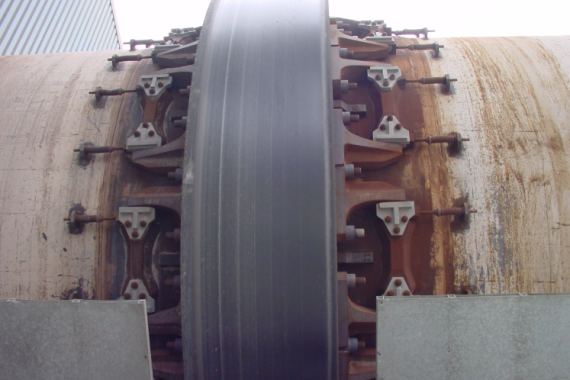
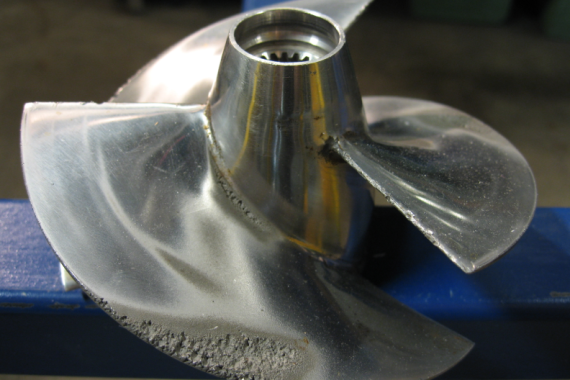
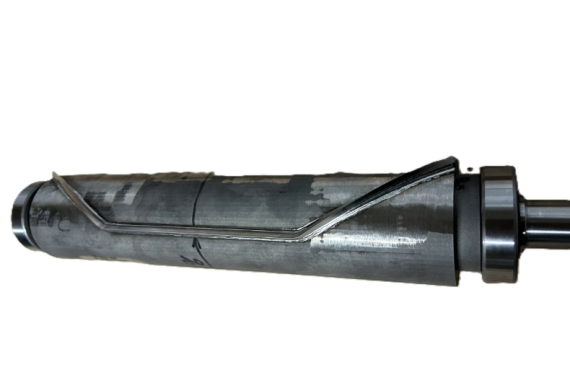
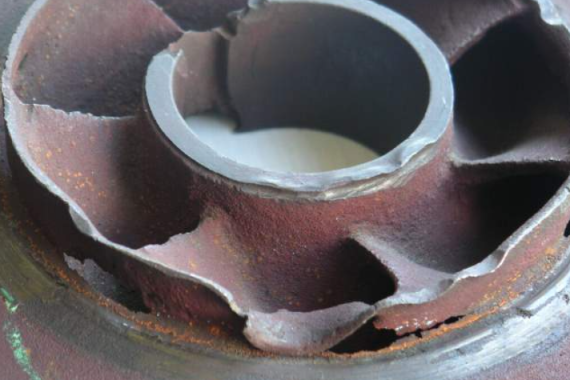
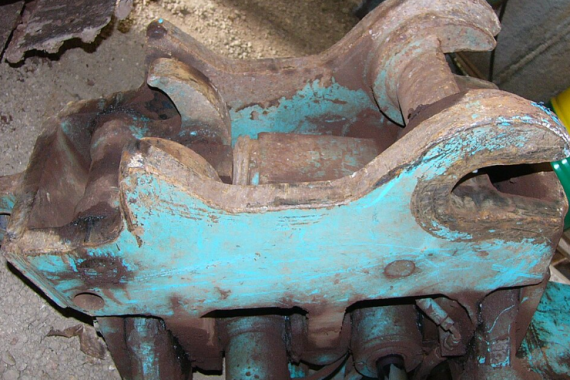
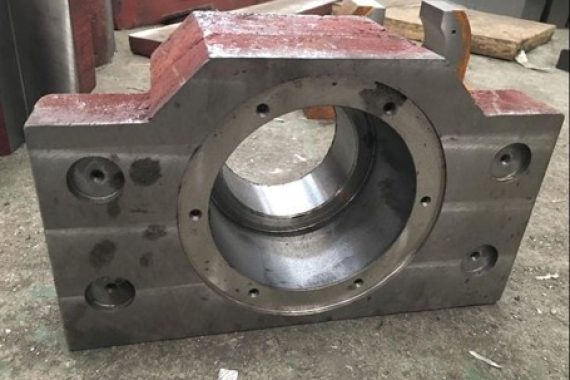
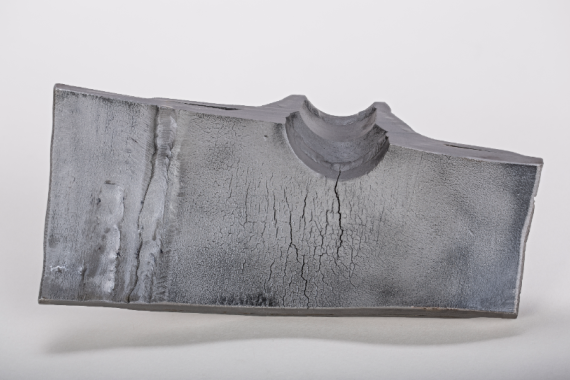
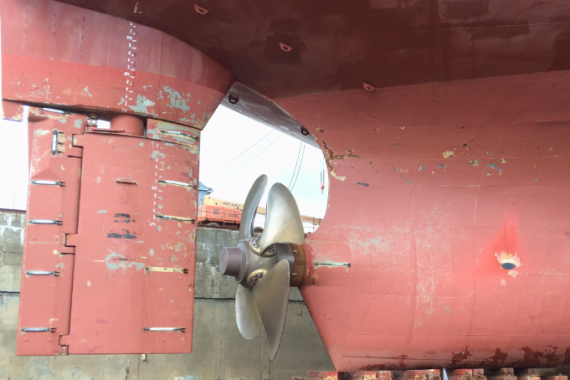
Defekte, veraltete oder beschädigte Teile werden instand gesetzt – oft sind sie danach stabiler als im Originalzustand. Ein Gehäuse aus Gusseisen wird in weniger als einem Tag instand gesetzt.
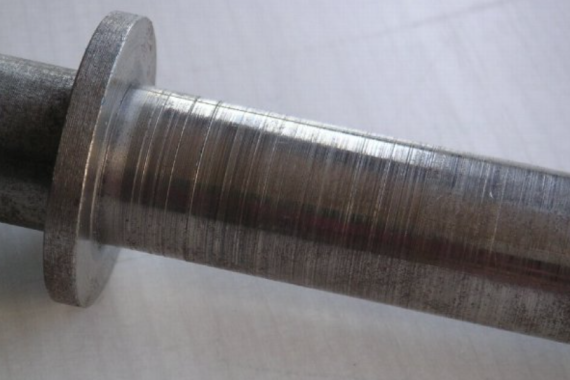
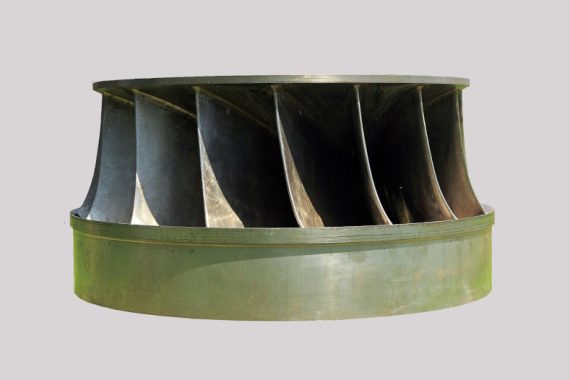
Auftragschweißen, Laserauftragschweißen, punktuelle Oberflächenbehandlung, Härte bis zu 70 HRC. Verlängern Sie die Lebensdauer Ihrer verschleißanfälligen kritischen Bauteile.
Einbau von Hartbereichen, Formen, Halterungen und besser geeigneten Werkstoffen. Schweißverbindungen an Federstahl, Gusseisen oder Werkstoffen, deren Verbindung mit herkömmlichen Verfahren als unmöglich gilt, sowie Ersatz von Chrombeschichtungen.
Nachbau anhand eines physischen Teils, mit oder ohne vorhandene Zeichnung.
Proben zur Charakterisierung von Verbundwerkstoffen, Zusammensetzungsgradienten sowie Verfahrensentwicklung und -qualifizierung für Ihre eigenen Industrieprojekte.
Materialien
Konzentrieren Sie sich auf das, was unmöglich schien.
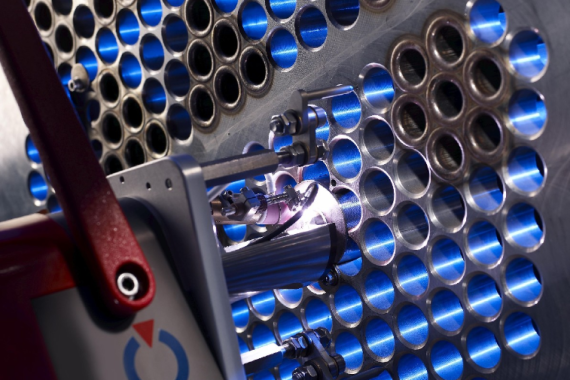
Unsere Drucktechnologie verarbeitet rostfreien Stahl, Nickelbasis-Superlegierungen, Titan, Kobaltlegierungen, Kupfer, Aluminium und feuerfeste Werkstoffe – mit einem Abstand von mehr als 15 mm, was die geometrischen Möglichkeiten erheblich erweitert und die für feste 3-Strahl-Düsen typischen Turbulenzen beseitigt.
Diese Vielseitigkeit ermöglicht Reparaturen, die lange Zeit als unmöglich galten: Schweißen von Federstahl, ohne die ursprüngliche Härtung zu beeinträchtigen, Wiederaufbau von als irreparabel geltenden Gussteilen, Aufbringen von abriebfesten Karbiden sowie der Ersatz von Hartchrom an kritischen Funktionsflächen.
Unser patentiertes Mehrfachverteilersystem geht noch einen Schritt weiter: Es kombiniert zwei (oder mehr) Werkstoffe in einem einzigen Bauteil – beispielsweise einen Stahlkern, der mit einer Stellit-Oberfläche beschichtet ist – oder erzeugt einen allmählichen Zusammensetzungsgradienten ohne scharfe Grenzfläche zwischen den Werkstoffen. Eine Kombinationsmöglichkeit, die kein herkömmliches Verfahren auf diesem Präzisionsniveau bietet.
Rostfreie Stähle (316L, 304L, 17-4PH, 15-5PH, 420)
Duplex- und Super-Duplex-Stähle 2205 (1.4462, UNS S32205), 2507 (1.4410, UNS S32750)
Werkzeugstähle: H13, H11, M2, Maraging (18Ni300)
Niedriglegierte Stähle (4140, 4340)
Inconel 625, Inconel 718, Hastelloy C276 und X, Waspaloy
Ti-6Al-4V (TA6V), Ti-Güteklasse 2
Stellite 6, 12 und 21
AlSi10Mg, 4047, 5356, 2319
Reines Kupfer, CuCrZr, Bronzen, Kupfer-Nickel-Legierungen
Wolfram, Molybdän, Tantal, Niob


Wir bearbeiten eine breite Palette von Metalllegierungen: Titan (TA6V), Inconel und andere Nickelbasis-Superlegierungen (625, 718, Hastelloy, Waspaloy), Edelstahl und Werkzeugstahl, Kobaltlegierungen, Kupfer, Aluminium sowie hochschmelzende Werkstoffe (Wolfram, Molybdän, Tantal). Da es sich beim DED um ein metallisches Verfahren handelt, fallen Verbundwerkstoffe (Kohlefasern, Harze...) nicht in unseren Anwendungsbereich – sollte Ihr Bauteil jedoch eine metallische Basis mit einer Verbundwerkstoff-Anforderung kombinieren, lassen Sie uns darüber sprechen: Manchmal ist eine Hybridlösung möglich.
In den meisten Fällen ist eine DED-Reparatur deutlich kostengünstiger als ein kompletter Austausch – insbesondere bei Teilen mit langer Lieferzeit oder solchen, die nicht mehr erhältlich sind (Auslaufmodell, Lieferant nicht mehr vorhanden). Die genauen Kosten hängen von der Komplexität des Eingriffs und dem verwendeten Zusatzwerkstoff ab; wir erstellen Ihnen nach der Machbarkeitsanalyse einen genauen Kostenvoranschlag, damit Sie die Kosten und die Dauer objektiv mit denen eines Austauschs vergleichen können.
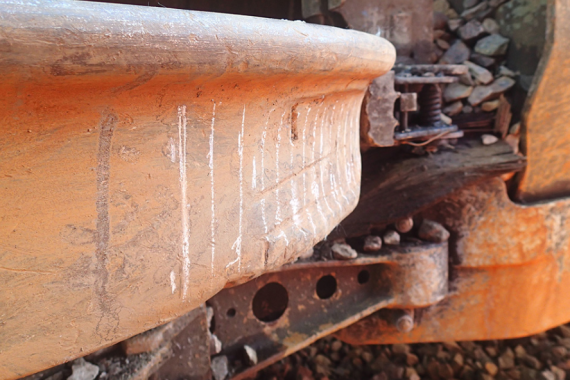
Ja, genau das ist einer der Vorteile des DED: Die Aufbringung erfolgt ausschließlich im behandelten Bereich, wobei eine präzise Steuerung der Wärmezufuhr die Auswirkungen auf den Rest des Werkstücks begrenzt – unabhängig davon, ob es ursprünglich geschweißt, gegossen oder bearbeitet wurde. Das tatsächliche Risiko hängt vom Zustand und der metallurgischen Zusammensetzung des Ausgangsteils ab; genau dies wird im Rahmen unserer Machbarkeitsanalyse vor jedem Eingriff bewertet.
Ja, in den allermeisten Fällen. Unser Fuhrpark an speziellen DED-Maschinen zählt zu den größten auf dem Markt, sodass wir in der Regel über die nötigen Kapazitäten verfügen, um dringende Aufträge oder einen Anstieg des Auftragsvolumens zu bewältigen. In Zeiten hoher Auslastung oder bei außergewöhnlichem Bedarf kann sich die Bearbeitungszeit jedoch ändern – wir informieren Sie darüber bereits bei der Machbarkeitsanalyse, noch bevor Sie sich festlegen.
Die hauseigenen Maschinen, die für Ihre Fertigungs- oder Reparaturprojekte im Auftrag eingesetzt werden, erreichen beim Pulverbeschichten je nach verarbeitetem Werkstoff einen Materialausnutzungsgrad von bis zu 70 %.
- Geringerer Materialverbrauch bei Ihrem Werkstück, somit optimierte Dienstleistungskosten
- Weniger Abfall bei Ihrem Projekt
- Optimierte Produktionszeit ohne Zeitverlust durch Reinigungsarbeiten zwischen den Arbeitsschritten