Reparatur & Neufertigung | Zuverlässigkeitssteigerung & Verstärkung | Enge Toleranzen

Kraftübertragung

Die Gicam-Technologie ermöglicht die Aufarbeitung von rotierenden Präzisionsbauteilen in der Kraftübertragung mittels DED-Laser: Wellen und Gehäuse von Getrieben, Zylinderstangen, Laufräder und Pumpenwellen. Dabei wird ausschließlich der verschlissene Bereich – Laufflächen, Keilnuten, Bohrungen – bearbeitet, wobei die Toleranzen hinsichtlich Rundlauf und Auswuchtung eingehalten werden.
Reparatur & Neufertigung

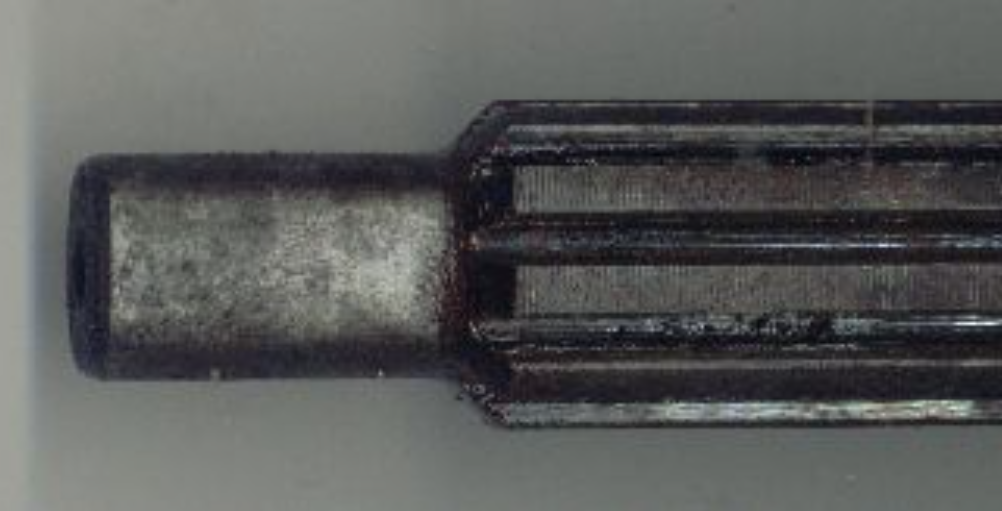
Getriebewellen: Lagerflächen und Rillen

Un arbre forgé et traité thermiquement, usé seulement sur ses portées et cannelures : recharger ces zones plutôt que remplacer l'arbre complet change l'équation économique.
Ces arbres subissent une usure localisée au niveau des portées de roulement, des portées de joints d'étanchéité et des cannelures d'accouplement, alors que le corps de l'arbre conserve son intégrité mécanique. Le DED permet de recharger précisément ces zones pour revenir à la cote nominale, une alternative bien plus économique que le remplacement d'un arbre forgé et traité thermiquement, parfois à délai d'approvisionnement long pour des réducteurs spécifiques ou anciens.

Cette réparation est un classique de la maintenance industrielle, mais le DED apporte une liaison métallurgique supérieure aux procédés traditionnels (métallisation, rechargement TIG), essentielle pour la tenue en fatigue d'un arbre soumis à des couples de torsion élevés. Le contrôle fin du procédé permet aussi de respecter les tolérances serrées de concentricité indispensables à l'engrènement et à l'équilibrage dynamique.
Retour à la cote nominale → Portées de roulement, de joint et cannelures rechargées, sans remplacer l'arbre forgé.
Liaison métallurgique supérieure → Meilleure tenue en fatigue que la métallisation ou le rechargement TIG.
Getriebewellen – Lagerflächen und Keilnuten
Photo : Sonett72 - Wikimedia Commons — Licence — image modifiée

FAQ

Le DED peut-il restaurer un arbre de réducteur usé à sa cote d'origine ?

Oui, le rechargement cible les portées de roulement, de joint ou les cannelures usées, suivi d'un usinage de finition pour retrouver la cote nominale et les tolérances de concentricité.

En quoi le DED diffère-t-il de la métallisation ou du rechargement TIG ?