Plazo medio de entrega de la pieza terminada
Volumen de pieza admitido
Materiales y aleaciones compatibles
Dureza superficial máxima obtenida
Materiales y aplicaciones complejas
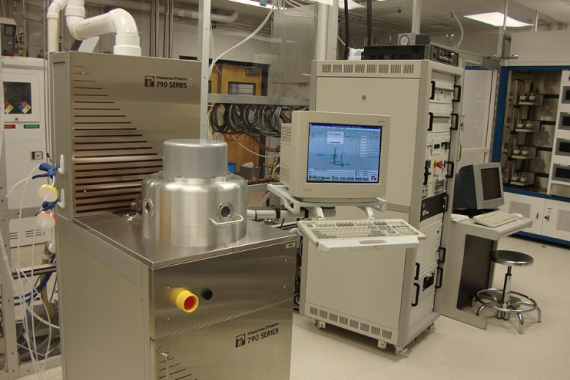
Máquinas de última generación, sin necesidad de inversión por tu parte
Pieza terminada que se entrega lista para su uso, sin necesidad de realizar ningún paso adicional en tu casa
Plazo de respuesta sobre la viabilidad
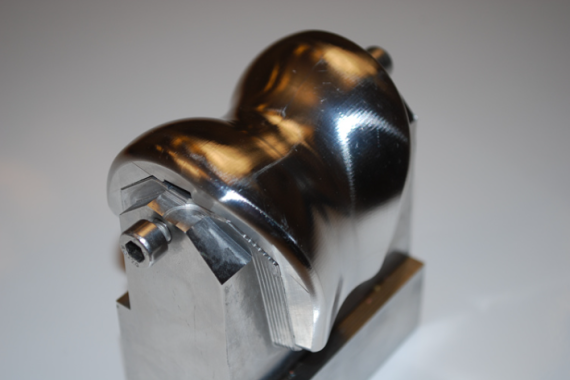
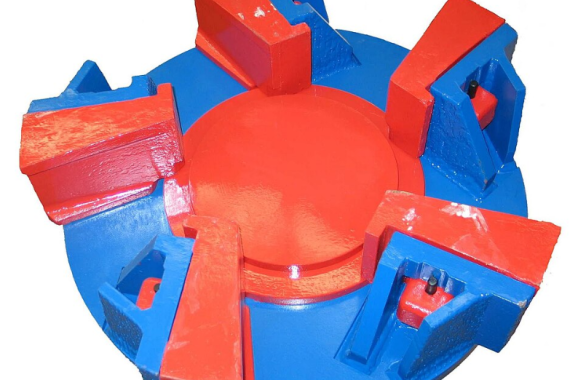
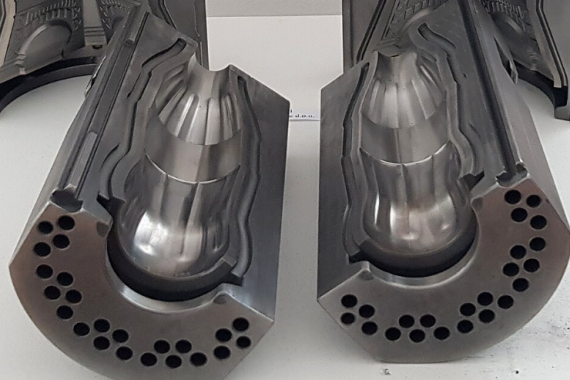
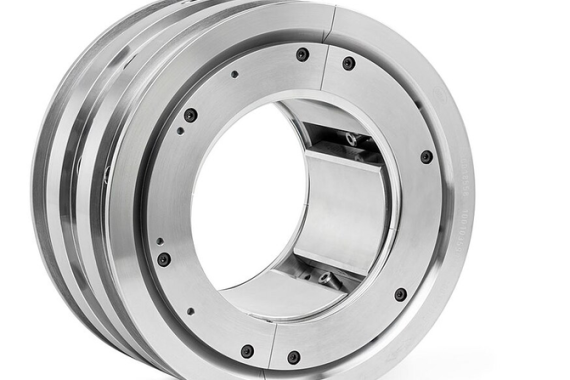
Piezas individuales o preseries con alta resistencia mecánica. Formas complejas y fabricadas con varios materiales, imposibles de obtener mediante procesos tradicionales.
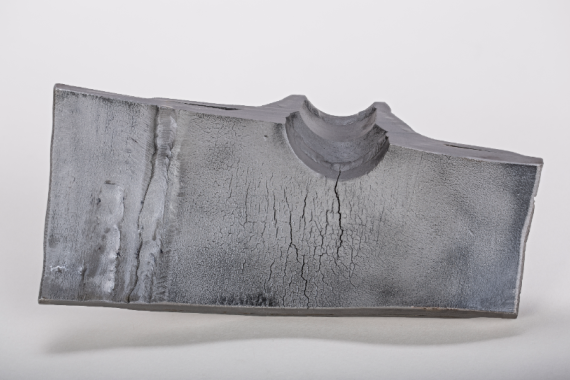
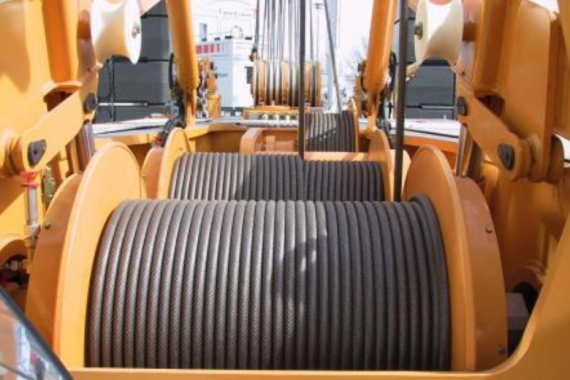
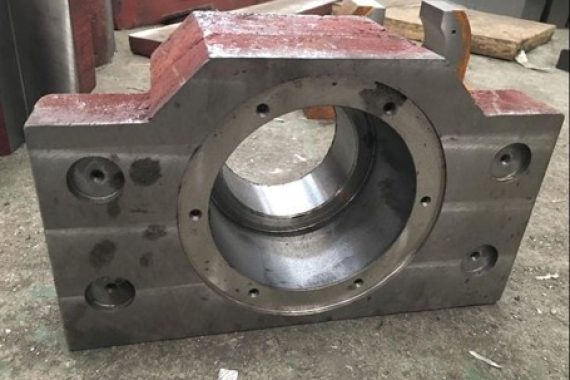
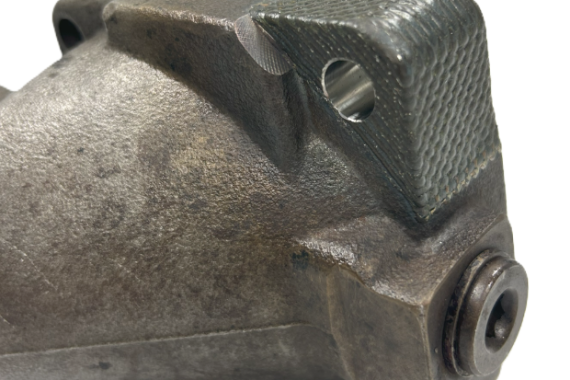
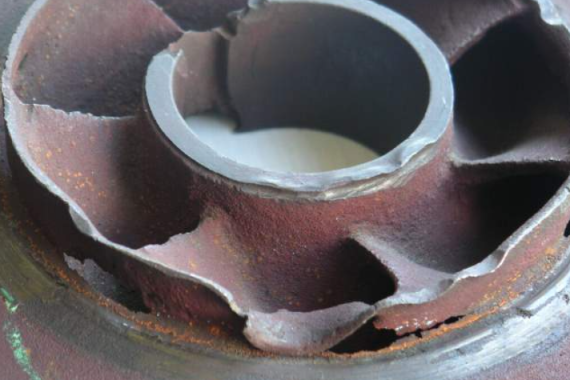
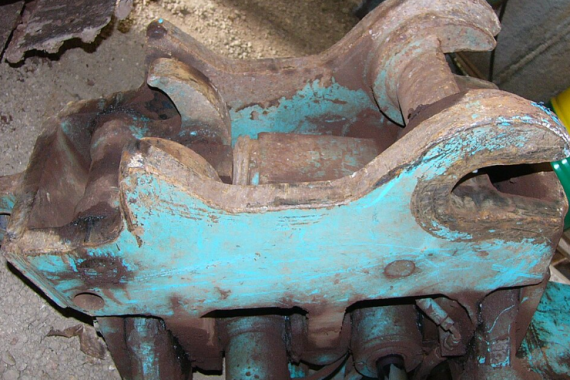
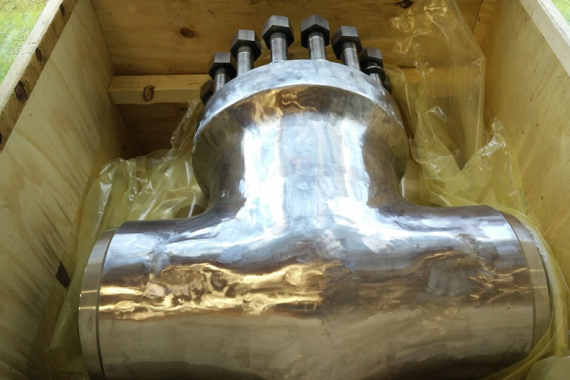
Piezas rotas, obsoletas o dañadas que se han reparado —a menudo más resistentes que las originales—. Carcasa de fundición reconstruida en menos de un día.
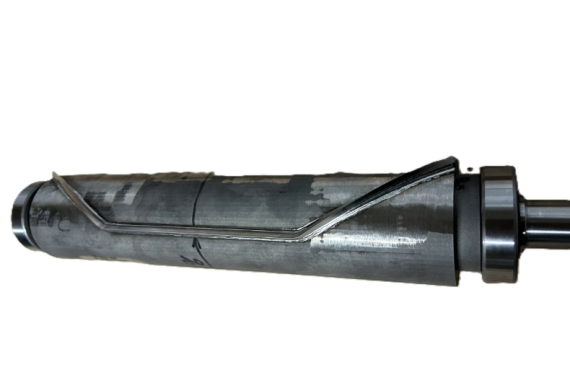
Recargue, recubrimiento por láser, tratamiento superficial localizado, dureza de hasta 70 HRC. Multiplique la vida útil de sus componentes críticos sometidos a desgaste.
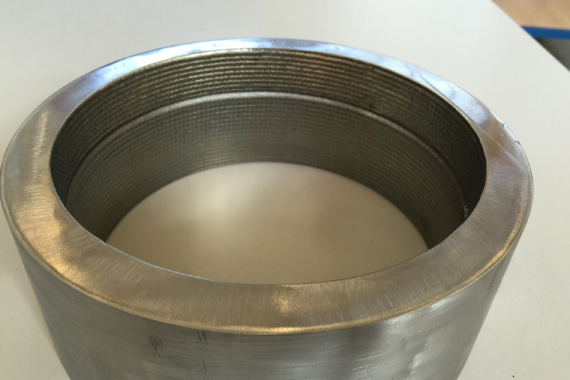
Incorporación de zonas rígidas, formas, soportes y materiales más adecuados. Soldaduras sobre acero para muelles, hierro fundido o materiales que se consideran imposibles de ensamblar mediante métodos convencionales, sustitución del recubrimiento de cromo.
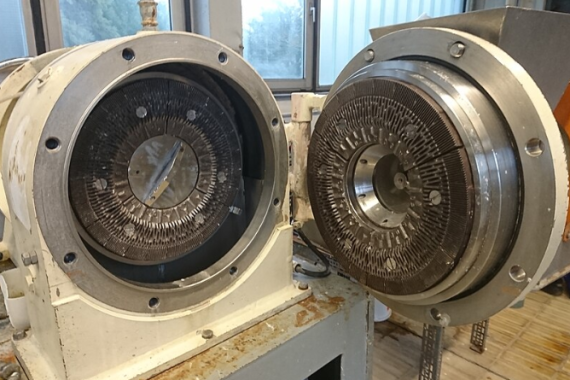
Refabricación a partir de una pieza física, con o sin plano disponible.
Muestras de caracterización de dos materiales, gradientes de composición, desarrollo y cualificación de procesos para tus propios proyectos industriales.
Materiales
Apuesta por lo que parecía imposible.
Nuestra tecnología de impresión procesa aceros inoxidables, superaleaciones a base de níquel, titanio, aleaciones de cobalto, cobre, aluminio y materiales refractarios, con una distancia de separación superior a 15 mm que aumenta significativamente las posibilidades geométricas y elimina las turbulencias propias de las boquillas fijas de tres chorros.
Esta versatilidad permite realizar reparaciones que durante mucho tiempo se consideraron imposibles: soldadura sobre acero para muelles sin debilitar el temple original, reconstrucción de piezas de fundición que se consideraban irreparables, deposición de carburos resistentes a la abrasión y sustitución del cromo duro en superficies funcionales críticas.
Nuestro sistema multidistribuidor patentado va más allá: combina dos materiales (o más) en una misma pieza —por ejemplo, un núcleo de acero recubierto con una superficie de estelita— o crea un gradiente de composición progresivo, sin interfaces bruscas entre los materiales. Una combinación que ningún proceso convencional ofrece con este nivel de control.
Aceros inoxidables (316L, 304L, 17-4PH, 15-5PH, 420)
Dúplex y superdúplex 2205 (1.4462, UNS S32205), 2507 (1.4410, UNS S32750)
Aceros para herramientas: H13, H11, M2, maraging (18Ni300)
Aceros de baja aleación (4140, 4340)
Inconel 625, Inconel 718, Hastelloy C276 y X, Waspaloy
Ti-6Al-4V (TA6V), titanio de grado 2
Stellite 6, 12 y 21
AlSi10Mg, 4047, 5356, 2319
Cobre puro, CuCrZr, bronces, cuproníqueles
Tungsteno, molibdeno, tantalio, niobio


Trabajamos con una amplia gama de aleaciones metálicas: titanio (TA6V), Inconel y otras superaleaciones a base de níquel (625, 718, Hastelloy, Waspaloy), aceros inoxidables y de herramientas, aleaciones de cobalto, cobre, aluminio y materiales refractarios (tungsteno, molibdeno, tantalio). Dado que el DED es un proceso metálico, los materiales compuestos (fibras de carbono, resinas...) no entran dentro de nuestro ámbito de actuación; sin embargo, si su pieza combina una base metálica con una problemática relacionada con los compuestos, hablemos de ello: a veces es posible encontrar una solución híbrida.
En la mayoría de los casos, la reparación DED resulta significativamente más económica que una sustitución completa, sobre todo en el caso de piezas con un plazo de suministro prolongado o que ya no se encuentran en el mercado (fin de serie, proveedor desaparecido). El coste exacto depende de la complejidad de la intervención y del material de aportación utilizado; le proporcionamos un presupuesto preciso tras el análisis de viabilidad, para que pueda compararlo objetivamente con el coste y el plazo de una sustitución.
Sí, esa es precisamente una de las ventajas del DED: el depósito se limita a la zona tratada, con un control preciso del aporte térmico que limita el impacto en el resto de la pieza, ya sea de origen soldada, fundida o mecanizada. El riesgo real depende del estado y de la composición metalúrgica de la pieza original; eso es precisamente lo que evalúa nuestro diagnóstico de viabilidad antes de cualquier intervención.
Sí, en la gran mayoría de los casos. Nuestra flota de maquinaria DED especializada es una de las más importantes del mercado, lo que normalmente nos permite disponer de capacidad para atender una solicitud urgente o un aumento del volumen de trabajo. No obstante, en períodos de gran actividad o ante necesidades excepcionales, los plazos pueden variar; se lo indicaremos desde el análisis de viabilidad, antes de cualquier compromiso.
Las máquinas internas que se utilizan para sus proyectos de fabricación o reparación en subcontratación alcanzan, en el proceso de recubrimiento por pulverización, un rendimiento del material de hasta el 70 %, dependiendo del material tratado.
- Menor consumo de material en su pieza, lo que se traduce en un coste optimizado del servicio
- Menos residuos generados en su proyecto
- Un plazo de producción optimizado, sin pérdidas de tiempo debidas a la limpieza entre operaciones