Réparation & refabrication | Fiabilisation & durcissement | Conception avancée

Production & Outillage

La technologie Gicam peut recharger par DED Laser des outillages massifs et coûteux : moules d'injection, de fonderie et de verrerie, matrices d'emboutissage, outils de découpe, pièces d'équipements semi-conducteurs. Elle cible la seule zone usée et permet des canaux de refroidissement conformes, pour prolonger la vie des outils et améliorer leur performance.
Fabrication & prototypage

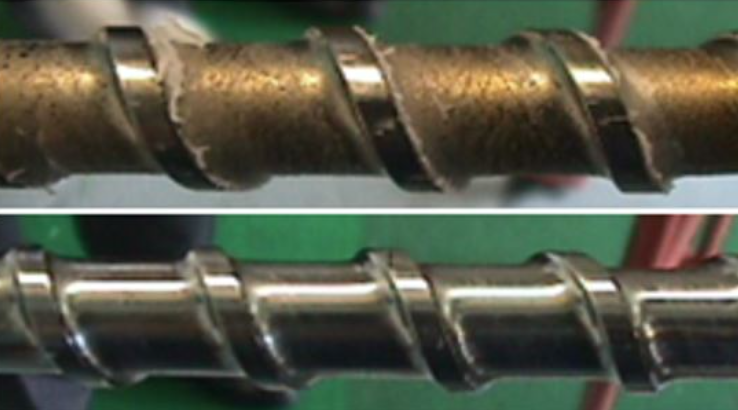
Vis et moules d'injection plastique

Au-delà de la réparation, le DED fabrique des canaux de refroidissement conformes à l'empreinte, que l'usinage conventionnel ne peut pas produire.
Les empreintes de moules s'usent localement au niveau des zones de forte sollicitation (points d'injection, arêtes vives, zones de frottement d'éjection), alors que le bloc massif reste globalement sain. Le DED permet de recharger précisément ces zones avec un acier à outils compatible, suivi d'un réusinage aux cotes, ce qui évite de refaire un bloc entier souvent coûteux en matière et en usinage.

Mais l'intérêt majeur du DED ici va au-delà de la réparation : il permet de fabriquer des canaux de refroidissement conformes (conformal cooling), suivant la géométrie de l'empreinte plutôt que des perçages rectilignes, ce qui améliore significativement la régulation thermique et donc la cadence et la qualité des pièces injectées. C'est un axe de différenciation fort par rapport à l'usinage conventionnel, qui ne peut pas produire ce type de géométrie interne complexe.
Refroidissement conforme → Canaux qui suivent la géométrie de l'empreinte, pour une meilleure cadence et qualité.
Empreinte rechargée → Zones d'injection et d'éjection réparées, sans refaire le bloc entier.
Vis et moules d'injection plastique
Photo : Nalbarian - Wikimedia Commons — Licence — image modifiée

FAQ

Qu'est-ce que le refroidissement conforme (conformal cooling) ?

Ce sont des canaux de refroidissement qui suivent la forme de l'empreinte, au lieu de perçages rectilignes. Ils régulent mieux la température, donc la cadence et la qualité des pièces injectées.

Pourquoi l'usinage conventionnel ne peut-il pas faire de même ?